
Как машины для инъецирования рассола контролируют поглощение рассола и выход продукта в цельномышечном мясе
Поглощение рассола не контролируется только давлением. При обработке цельномышечных продуктов полезным результатом является воспроизводимая взаимосвязь между запрограммированным внесением рассола, количеством, фактически удержанным мышечной тканью, и текстурой, потерями влаги, нарезаемостью и выходом готового продукта. Система инъецирования рассола может подавать одинаковый номинальный процент рассола в каждую партию, но давать совершенно разные результаты, если схема расположения игл, геометрия продукта, состояние рассола и последующее тумблирование не согласованы.
Ключевое техническое различие заключается междуинъекционным приростом массы и удержанным выходом. Прирост обычно рассчитывается сразу после инъецирования:
Прирост (%) = (масса после инъецирования − масса до инъецирования) / масса до инъецирования × 100
Этот показатель отражает, сколько рассола поступило в продукт в инъекторе. Он не доказывает, что добавленная влага сохранится при выравнивании, тумблировании, термической обработке, охлаждении, нарезке и упаковке. Система, настроенная на высокий прирост массы, всё же может давать низкий чистый выход, если повреждает структуру мышц, оставляет концентрированные каналы рассола или вводит больше жидкости, чем белковая матрица способна удержать.
Инъецирование — это контролируемый процесс распределения
Машина для инъецирования рассола работает, подавая рассол через иглы в движущийся продукт. Реальная задача машины заключается не просто в добавлении жидкости; она должна распределять заданный объём жидкости по мышечной ткани по схеме, способствующей поглощению и удержанию. Для бескостных окороков, свиных кореек, порций грудки птицы и аналогичных цельномышечных продуктов равномерность имеет такое же значение, как и среднее значение прироста массы.
Рассол поступает через множество игл, питаемых коллектором или распределительным контуром. Каждая инъекция создаёт локальные пути движения жидкости. При надлежащем перекрытии этих путей рассол распределяется по тканям и может дополнительно перераспределяться при тумблировании или массировании. Если схема слишком редкая, некоторые зоны остаются недостаточно инъецированными. Если она слишком плотная или агрессивная, ткани могут стать заметно проколотыми, размягчёнными или склонными к выделению влаги.
Вариативность продукта делает эту задачу сложнее, чем простой расчёт потока. Толщина мышц, площадь поверхности, температура, состояние обрезки, соединительная ткань, жировые прослойки и естественное анатомическое строение влияют на распределение жидкости. Свиная корейка и обваленный окорок могут проходить через один и тот же инъектор, но не должны автоматически обрабатываться с одинаковыми настройками игл, давления и конвейера.
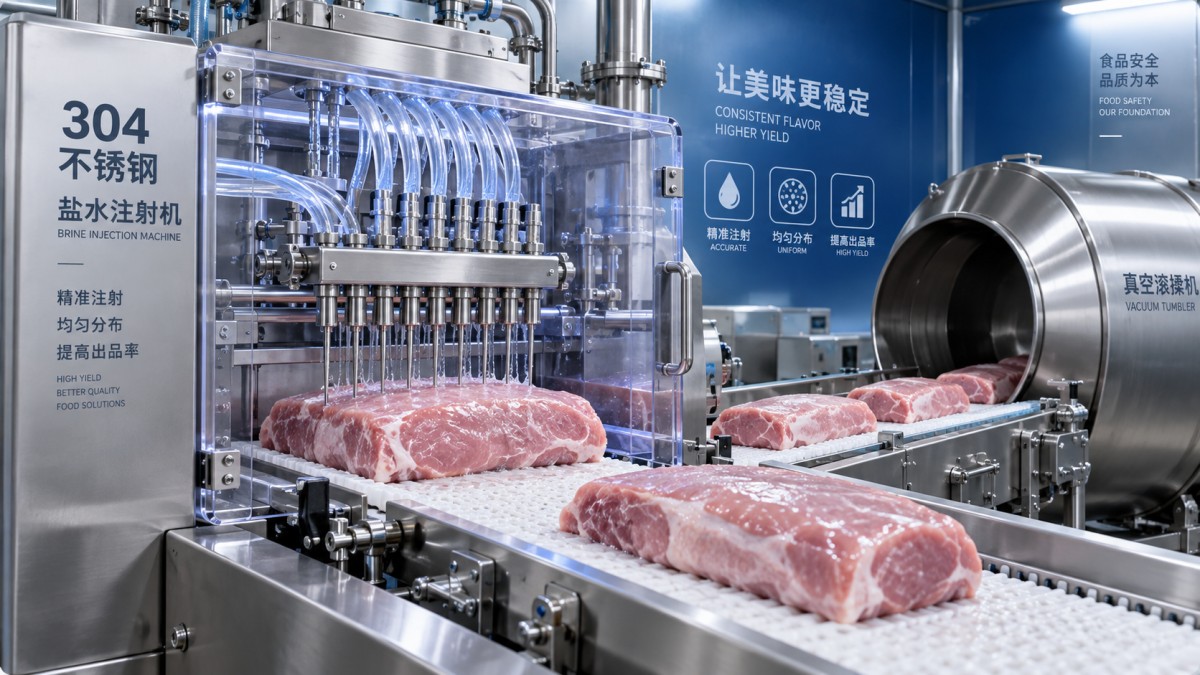
Давление определяет глубину проникновения, но не обязательно удержание
Давление инъецирования должно быть достаточным для преодоления сопротивления в контуре рассола, отверстиях игл и мышечной ткани. Недостаточное давление может приводить к неравномерному инъецированию по игольному блоку, особенно при повышении вязкости рассола или загрязнении фильтров. Однако повышение давления не является универсальным решением проблемы низкого прироста массы.
Чрезмерное давление может заставить рассол проходить через мышцу по предпочтительным каналам вместо распределения внутри ткани. Результатом могут стать локальные скопления жидкости, утечки по следам игл, влажность поверхности или неравномерная концентрация соли. В более деликатных продуктах интенсивное инъецирование также может нарушать структуру волокон. Такое повреждение может быть незаметно на выходе из инъектора, но проявиться позже в виде потерь при варке, слабой консистенции, снижения целостности ломтиков или выделения влаги в вакуумной упаковке.
Поэтому давление следует оценивать вместе с фактическим расходом на иглу, диаметром игл, конструкцией открытой площади и вязкостью рассола. Настройка с более низким давлением и подходящей конфигурацией игл иногда может обеспечивать более стабильный прирост массы, чем настройка с высоким давлением и ограничивающей схемой игл. Важен не вопрос «какого давления достигает машина?», а вопрос «какое сочетание давления и расхода обеспечивает стабильное поглощение без структурных повреждений для данного продукта?».
Конфигурация игл задаёт карту инъецирования
Количество игл часто рассматривается как характеристика производительности, однако его более важное технологическое значение заключается в карте инъецирования, создаваемой на поверхности мяса. Расстояние между иглами, их расположение по ширине конвейера и количество точек инъецирования, через которые проходит продукт, определяют равномерность внесения рассола.
Выбор игл также влияет на физическое взаимодействие с мышечной тканью:
- Тонкие иглы могут уменьшать заметные следы проколов и полезны там, где важен внешний вид поверхности, однако требуют чистого, хорошо отфильтрованного рассола и могут быть более чувствительны к засорению.
- Иглы с большим внутренним диаметром эффективнее работают с рассолами повышенной вязкости или со взвешенными ингредиентами, но при неподходящих условиях процесса могут создавать более выраженные следы инъецирования.
- Многоотверстные конструкции игл распределяют рассол через несколько выходных отверстий и могут улучшать локальное распределение, хотя их эффективность зависит от толщины продукта и ориентации отверстий.
- Длина проникновения иглы должна соответствовать профилю продукта. Иглы, не достигающие необходимой глубины, могут оставлять недостаточно инъецированную сердцевину; иглы, без необходимости выходящие за пределы продукта, могут увеличить утечки и нагрузку на санитарную обработку.
Оптимальная конфигурация определяется наиболее толстыми и наиболее тонкими продуктами, ожидаемыми в обычном производстве, а не только идеальным образцом. При значительных естественных вариациях размеров регулируемая глубина проникновения игл и стабильная поддержка продукта становятся важнее заявленного количества игл.
Скорость конвейера и частота хода регулируют дозу на килограмм
Конвейер выполняет больше функций, чем просто перемещение продукта через машину. Его скорость в сочетании с частотой циклов игольного моста и объёмом подачи рассола определяет количество инъекций, получаемых каждым изделием. Более быстрое движение конвейера сокращает время нахождения под игольным блоком. Если частота хода или подаваемый объём не корректируются соответствующим образом, прирост массы снизится или станет более изменчивым.
Поэтому изменения производительности не следует рассматривать исключительно как решение по планированию производства. Линия может работать со скоростью, обеспечивающей целевые почасовые объёмы, но при этом отклоняться от требуемого диапазона прироста массы. И наоборот, снижение скорости ленты для увеличения прироста может перегрузить производительность последующего тумблера или изменить время выравнивания продукта перед приготовлением.
Надёжная настройка связывает три показателя: скорость подачи продукта в килограммах в час, целевой инъекционный прирост массы и подтверждённый расход рассола. Теоретическую потребность в рассоле можно рассчитать по скорости подачи и целевому приросту, однако фактическая проверка всё равно требует взвешивания продукта. Расходомеры показывают, что поступает в систему инъецирования; взвешивание до и после инъецирования показывает, что поступило в мясо.
Для технической приёмки полезно оценивать как среднее значение по партии, так и разброс между отдельными изделиями. Удовлетворительное среднее значение может скрывать существенную вариативность, особенно если изделия различаются по толщине или некоторые иглы частично засорены. Поэтому отбор проб должен отражать обычные изменения размера продукции и продолжительность производства, а не только условия запуска.
Свойства рассола могут дестабилизировать даже корректную настройку
Температура, вязкость, растворение ингредиентов и состояние фильтрации напрямую влияют на работу инъектора. Холодный рассол обычно используется для поддержания микробиологического контроля и управления температурой продукта, однако более низкая температура также может изменять вязкость и поведение некоторых функциональных ингредиентов. Нерастворённые соль, фосфат, белок, частицы специй или агломераты стабилизаторов могут засорять фильтры и отверстия игл.
Засорение игл особенно важно, поскольку оно может оставаться незаметным при приемлемом общем показателе прироста массы. Когда часть игольного блока теряет расход, другие зоны могут получать требуемую дозу, в то время как заблокированная зона образует участки с низким содержанием соли и влаги. Результатом является не просто меньший выход, а внутренняя неоднородность качества.
Приготовление рассола должно обеспечивать достаточное перемешивание и контроль выдержки для предотвращения осаждения или расслоения. Фильтрация должна защищать иглы, не создавая чрезмерного падения давления. Система фильтрации также должна быть достаточно доступной, чтобы операторы могли контролировать загрязнение и обслуживать её без нарушения гигиенических условий. Индикация давления на фильтрационной ступени может быть более информативной, чем опора только на давление инъектора.
Инъецирование и тумблирование выполняют разные функции
Инъецирование обеспечивает первоначальное внесение рассола; тумблирование или массирование перераспределяет его и способствует экстракции белка, необходимой для связывания и удержания воды. Эти процессы дополняют друг друга, но не взаимозаменяемы. Тумблер не может полностью исправить сильно неравномерное инъецирование, а инъектор сам по себе не может гарантировать окончательное функциональное развитие, необходимое для определённого варёного продукта.
Если повышать прирост массы без пересмотра загрузки тумблера, уровня вакуума, механического воздействия, времени выдержки и температуры продукта, переработчик может столкнуться с повышенным выделением влаги или слабой структурой на последующих этапах. Аналогично, низкий инъекционный прирост не всегда можно компенсировать более агрессивным тумблированием без влияния на внешний вид и текстуру. Поэтому контроль выхода лучше рассматривать как баланс на уровне линии, а не как параметр только инъектора.
Что должна подтверждать оценка оборудования
Технические характеристики машины должны быть переведены в технологические вопросы. Полезные пункты оценки включают: контролируется ли и воспроизводится ли расход рассола, стабильно ли давление при производственной нагрузке, можно ли независимо регулировать настройки конвейера и цикла игл, а также равномерно ли коллектор распределяет рассол по всей рабочей ширине.
Очищаемость не является второстепенным вопросом. Компоненты, контактирующие с рассолом, иглы, коллекторы, фильтры и возвратные контуры должны быть доступны для осмотра и санитарной обработки. Пищевая нержавеющая сталь 304 обычно указывается для рам и контактных зон пищевого оборудования, однако одна только марка материала не подтверждает гигиеничность конструкции. Застойные зоны, контуры со сложным сливом, недоступные соединения и сложные игольные узлы могут повышать риск при очистке. Характеристики несвязанноймашины для производства лапши не следует использовать для оценки конструкции материалов, контактирующих с продуктом, эффективности слива или очищаемости мясного инъектора.
Наиболее значимая проверка производительности объединяет данные о массе с осмотром продукта. Измеряйте прирост массы до и после инъецирования, проверяйте распределение по поверхностям среза или с помощью подтверждённых аналитических методов, контролируйте выделение влаги после выравнивания и сравнивайте выход после варки и текстуру с требуемой спецификацией. Если эти показатели изменяются в разных направлениях, причиной часто является не одна настройка, а взаимодействие между интенсивностью инъецирования, функциональностью рассола, состоянием продукта и последующей обработкой.
Контролируемое поглощение рассола — это не максимально возможный прирост массы. Это наивысший воспроизводимый уровень, который конкретная структура мышцы, рецептура и последующий процесс способны удержать без ухудшения качества продукта. Инъектор обеспечивает точность дозирования; конструкция процесса определяет, превратится ли эта доза в полезный выход.
Центр продукции
Оставьте сообщение онлайн