
Создание высокопроизводительной линии по производству ветчины на базе машины для инъецирования рассола
Создание высокопроизводительной линии по производству ветчины на базе машины для инъецирования рассола
Когда линия по производству ветчины перестаёт достигать целевых показателей выхода, в первую очередь часто винят этап инъецирования. Иногда это оправданно. Однако чаще проблема заключается во взаимосвязях вокруг него: неравномерная подача сырья, нестабильная температура рассола, недостаточное время выдержки перед массированием или последующий процесс, не способный принять фактическую производительность инъектора.
Для технического специалиста создание высокопроизводительной линии на базе машины для инъецирования рассола — это не просто выбор самой быстрой доступной модели. Практическая цель состоит в создании контролируемого потока от поступающих свиных отрубов до упакованного продукта, при котором набор рассола, его распределение, текстура, гигиеничность и скорость линии остаются воспроизводимыми во всех сменах. Для этого необходимы согласованный подбор производительности оборудования, продуманная конструкция буферных зон и план санитарной обработки, работающий в реальных производственных условиях, а не только на чертеже планировки.
Начинайте со спецификации продукта, а не с паспортной производительности
«Ветчина» может означать широкий спектр продуктов: варёную ветчину из цельных мышц, формованную ветчину, копчёные окорока, нарезанные деликатесные порции или сырьё, обработанное инъецированием для дальнейшего приготовления. Каждый из них создаёт различный режим нагрузки для системы инъецирования. Перед выбором оборудования определите рабочий диапазон в измеримых параметрах:
- Тип отруба, диапазон среднего веса, толщина и естественные вариации формы
- Целевой процент инъецирования и допустимое отклонение набора
- Рецептура рассола, включая соль, фосфаты, белки, крахмалы, вкусовые добавки и частицы
- Требуемая суточная производительность, фактические производственные часы и запланированное время санитарной обработки
- Требования к выдержке после инъецирования, массированию, формованию, варке, охлаждению и упаковке
Линия, спроектированная только на основе теоретических килограммов в час, может оказаться сложной в эксплуатации. Например, машина может иметь достаточную насосную производительность, но всё же работать ниже ожидаемого уровня, если операторам приходится замедлять конвейер для обработки толстых или неровных отрубов. Аналогично, высокая степень инъецирования может выглядеть успешной при взвешивании, но приводить к неравномерному внутреннему распределению, которое становится заметным после варки и нарезки.
Поэтому наилучший расчёт производительности включает реалистичный коэффициент эффективности для загрузки, смены продукта, пополнения рассола, очистки игл и обычных вариаций поступающего мяса. Стабильная линия с устойчивой производительностью обычно ценнее, чем система с завышенной производительностью, которая регулярно создаёт узкие места на последующих этапах.
Зона инъецирования — это система, а не отдельная машина
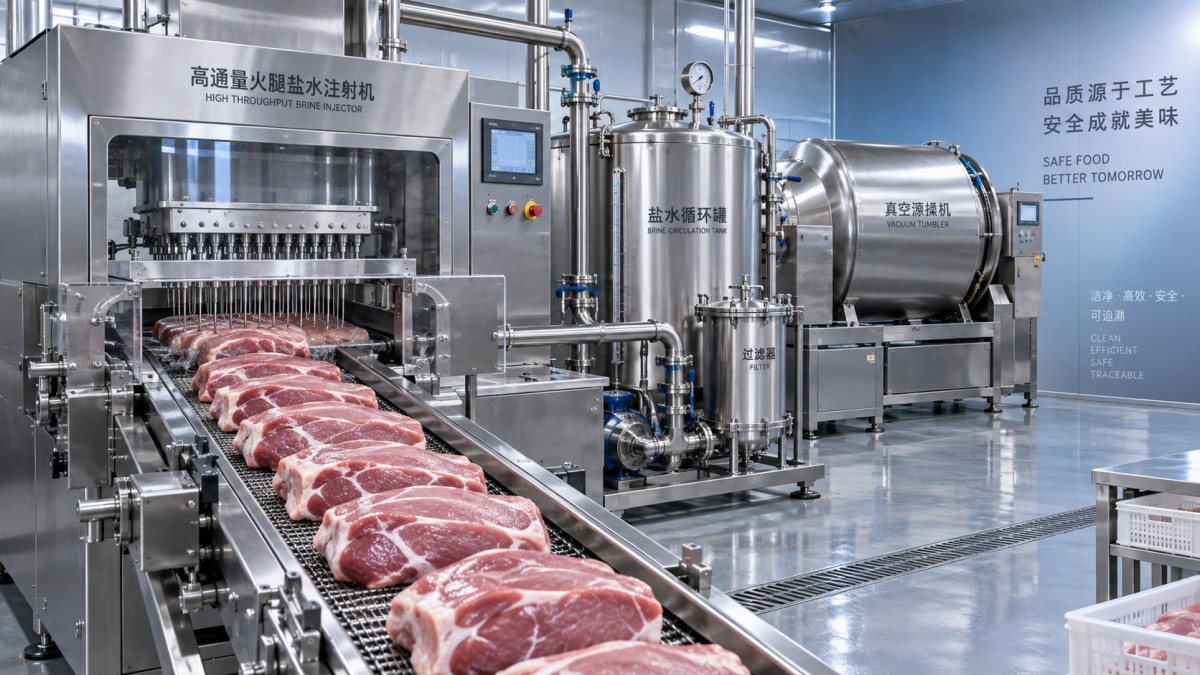
Машина для инъецирования рассола должна быть встроена в короткую контролируемую последовательность операций. Продукт, поступающий к иглам, должен быть равномерно размещён, при необходимости правильно ориентирован и очищен от избыточных поверхностных загрязнений, которые могут повлиять на вход игл или санитарное состояние. Подходящий подающий конвейер и небольшая накопительная секция помогают предотвратить циклическую работу инъектора в условиях недостаточной или чрезмерной загрузки.
Внутри зоны инъецирования совместно работают несколько параметров:
- Конфигурация игл: Диаметр игл, схема отверстий, количество игольчатых головок и давление инъецирования должны соответствовать структуре отруба и вязкости рассола.
- Управление конвейером: Скорость ленты и синхронизация хода определяют распределение точек инъецирования в мышце.
- Циркуляция рассола: Смешивание, фильтрация, контроль температуры и рециркуляция должны поддерживать однородность жидкости на протяжении всей смены.
- Поддержка продукта: Надёжная опора на ленте или барабане уменьшает деформацию и способствует стабильному проникновению, особенно для небольших или мягких кусков.
Технические специалисты иногда рассматривают давление как основной регулируемый параметр. Давление важно, но его не следует использовать для компенсации неправильного выбора игл, нестабильного рассола или неподходящей скорости конвейера. Чрезмерное давление может создавать локальные скопления, утечки на поверхности или повреждение текстуры. Сбалансированная настройка обеспечивает требуемый набор, сохраняя при этом узнаваемую мышечную структуру, ожидаемую потребителями от ветчины.
Проектируйте рассольное отделение как часть производительности линии
Приготовление рассола часто рассматривается как вспомогательная операция, размещённая где-то рядом с производственным помещением. На высокопроизводительном производстве ветчины этому следует уделять больше внимания. Машина для инъецирования может обеспечивать стабильный результат только тогда, когда рассол остаётся надлежащим образом диспергированным, отфильтрованным и поддерживается при соответствующей технологической температуре.
Рассмотрите отдельные зоны или чётко контролируемые этапы для дозирования воды, внесения сухих ингредиентов, смешивания, фильтрации, охлаждённого хранения и подачи в инъектор. Плохо гидратированные или не полностью растворённые ингредиенты могут оседать, засорять тонкую фильтрацию и приводить к нестабильному инъецированию. Первоначально проблема может выглядеть как неисправность игл, хотя её причина возникла при приготовлении рассола.
Баки для рассола, трубопроводы, насосы и контактирующие поверхности должны выбираться с учётом условий пищевого производства и регулярной мойки. Пищевая нержавеющая сталь 304 является практическим базовым материалом для рам оборудования, баков и зон контакта с продуктом, поскольку она сочетает коррозионную стойкость с гладкой, легко очищаемой поверхностью. Однако одного выбора материала недостаточно для гигиеничной конструкции. Следует избегать труднодоступных углов, трубопроводов с плохим дренажом и ненужных резьбовых соединений во влажных зонах. Линия должна быть спланирована так, чтобы операторы могли видеть проливы, получать доступ к защитным ограждениям и выполнять полную очистку без импровизации.
Что должно происходить сразу после инъецирования
Инъецирование добавляет рассол; оно не завершает процесс посола. Продукту требуется время и механическая обработка, соответствующие рецептуре, для распределения компонентов и экстракции белка. В зависимости от формата ветчины это может означать конвейер для выдержки, охлаждённое хранение, вакуумное массирование или сочетание этих этапов.
Особенно важна связь между инъектором и массажёром. Если массажёр слишком мал, инъецирование приходится приостанавливать во время обработки партий. Если он слишком велик при недостаточной подаче с предыдущего этапа, он работает неэффективно и создаёт неудобные периоды ожидания. Буферный конвейер или охлаждённая зона ожидания могут сгладить переход, однако размер буфера должен обеспечивать сохранение температуры продукта и прослеживаемости, а не просто скрывать несоответствие производительности.
Для линий, которые также готовят формованные или измельчённые мясные компоненты, мясной миксер может обеспечивать равномерное распределение приправ и добавок перед поступлением материала на следующий этап формования или обработки. Модели с двухвальными лопастями веерной формы, прямым и обратным вращением, отображением температуры, хранением рецептур и автоматической выгрузкой полезны там, где важна воспроизводимость при работе с несколькими рецептурами. Правильный объём миксера следует подбирать в соответствии с ритмом партий, а не только по наибольшей доступной вместимости; миксер, ожидающий продукт или вынуждающий обрабатывать неполные партии, может нарушить весь график.
Сбалансируйте производительность от приёмки до упаковки
Высокопроизводительный инъектор не создаёт высокопроизводительную линию по выпуску ветчины, если каждый последующий процесс не способен поддерживать тот же темп. Оценивайте производительность как цепочку:
На многих предприятиях именно варка и охлаждение, а не инъецирование, определяют фактический суточный предел. Это не уменьшает значение инъектора. Это означает, что инъектор следует выбирать и эксплуатировать в соответствии с ограничением линии, обеспечивая достаточную гибкость для будущего расширения без перегрузки текущего процесса.
Автоматизация должна улучшать контроль, а не добавлять сложности
Совместимость с автоматизацией ценна, когда она предоставляет производственным командам удобный контроль над рецептурами, прослеживаемостью и отклонениями. Хорошо интегрированная линия может объединять скорости конвейеров, работу насоса рассола, подсчёт продукции, идентификацию партий и сигналы тревоги при низком уровне жидкости или аномальном давлении. Настройки на основе рецептур могут снизить зависимость от памяти отдельных операторов, когда предприятие выпускает несколько видов ветчины.
Тем не менее интерфейс должен оставаться понятным для работы на производстве. Операторам необходим удобный доступ к ежедневным параметрам: фактическому набору, температуре рассола, состоянию фильтра, состоянию игл, скорости конвейера и подтверждению санитарной обработки. Персоналу по техническому обслуживанию требуется пространство для проверки насосов, уплотнений, лент и электрических компонентов без демонтажа половины линии. Автоматизированная система, которую сложно очищать или диагностировать, может быстро потерять свою ценность в напряжённую производственную неделю.
Пусконаладка: докажите стабильность, прежде чем стремиться к максимальной скорости
Пусконаладку следует начинать с репрезентативного продукта, а не с идеализированных образцов. Обрабатывайте лёгкие, средние и тяжёлые отрубы; оценивайте несколько точек по ширине конвейера; проверяйте набор до и после последующего массирования. Испытания варкой не менее важны, поскольку окончательный внешний вид нарезки, уровень выделения влаги, связывание и текстура показывают, действительно ли профиль инъецирования подходит.
Документируйте базовые параметры для каждой рецептуры: расположение игл, диапазон давления, скорость ленты, температуру рассола, практику фильтрации и ожидаемый выход после обработки. Эта запись даёт техническим командам системный способ выявлять причины будущих отклонений. Если производительность изменяется, они могут сопоставить фактические рабочие условия с известной приемлемой настройкой, вместо того чтобы одновременно регулировать несколько переменных.
Хорошо спроектированная линия по производству ветчины работает спокойно даже при больших объёмах. Продукт движется без внезапных остановок, рассол остаётся под контролем, последующее оборудование получает предсказуемый поток, а санитарная обработка заложена в процесс, а не добавляется впоследствии. Размещение в центре такой конструкции правильно подобранной машины для инъецирования рассола создаёт не только производительность — оно создаёт процесс, который технические команды могут уверенно валидировать, обслуживать и масштабировать.
Центр продукции
Оставьте сообщение онлайн