
Почему клипсатор для колбас заклинивает? Распространённые причины и решения для производства
Почему заклинивает колбасный клипсатор? Распространенные причины и решения для производства
Заклинивание колбасного клипсатора может быстро нарушить производительность, снизить стабильность продукции и увеличить затраты на техническое обслуживание. Для технических специалистов крайне важно определить первопричину — будь то качество клипс, выравнивание оболочки, давление пневмосистемы, износ оснастки или неправильная настройка машины — чтобы восстановить надежное производство. Сложность заключается в том, что заклинивание часто проявляется в клипсаторе, тогда как вызвавшие его условия могли возникнуть ранее — на этапах наполнения, порционирования или подготовки оболочки.
На практике повторяющиеся неисправности клипсования не следует считать простой «проблемой машины». Клипсатор работает в точке пересечения потока продукта, натяжения оболочки, геометрии клипсы, пневматического усилия и механической синхронизации. Если один из параметров выходит за допустимые пределы, устройство может начать неправильно подавать клипсы, неравномерно их закрывать, захватывать оболочку оснасткой или останавливаться по сигналу перегрузки. Самый быстрый ремонт не всегда является наилучшим решением.
Начните с определения точной картины заклинивания
Прежде чем менять настройки, определите, где именно происходит заклинивание. Это может показаться очевидным, но помогает избежать множества ненужных действий. Клипса, не выходящая из магазина, указывает на иную проблему, чем клипса, которая достигает закрывающей матрицы, но сминает оболочку. Аналогично, машина, которая нормально работает двадцать минут, а затем начинает заклинивать, часто сталкивается с загрязнением, потерей давления воздуха из-за нагрева, нестабильным давлением продукта или постепенно возрастающим сопротивлением в направляющей клипс, а не с постоянной ошибкой настройки.
Полезные вопросы для проверки включают:
- Заклинивает ли клипса в направляющей, у пуансона или после закрытия?
- Находится ли оболочка по центру зоны клипсования в момент срабатывания?
- Ограничены ли неисправности одной партией клипс, одним типом оболочки или одной рецептурой продукта?
- Возникает ли проблема только при более высокой рабочей скорости?
- Есть ли видимые следы на оболочке, неравномерные ножки клипсы или продукт, зажатый в зоне матрицы?
Эти наблюдения помогают отличить проблему подачи от проблемы синхронизации процесса. Техник, который сразу повышает давление воздуха, может временно заставить механизм завершить цикл, однако это может ускорить износ или повредить оболочку, если фактической причиной является неправильное выравнивание.
Проблемы качества клипс и подачи из магазина
Неподходящие, поврежденные или неправильно хранившиеся клипсы относятся к наиболее распространенным причинам заклинивания колбасного клипсатора. Клипсы должны соответствовать указанному для машины профилю и размеру. Даже если заменяющая клипса выглядит аналогично, небольшие различия в диаметре проволоки, форме коронки, качестве поверхности или шаге в обойме могут мешать работе магазина, пуансона или матрицы. Это особенно заметно на высокоскоростных линиях, где допуск на нестабильное сопротивление подачи меньше.
Перед загрузкой проверяйте обоймы клипс на деформацию. Погнутые клипсы, грубые заусенцы, воздействие влаги или посторонние частицы в канале клипс могут препятствовать плавному движению. Не следует считать, что полный магазин всегда лучше: перегрузка может увеличить трение или повлиять на давление пружины в некоторых конструкциях. Очищайте направляющую подачи материалами, подходящими для оборудования пищевой промышленности, затем убедитесь, что в зоне перемещения клипс не осталось остатков моющего средства.
При переходе линии с одного формата клипс на другой также может потребоваться замена оснастки, направляющих, компонентов пуансона и регулировочных настроек. Использование деталей старой настройки с новым форматом клипс является предсказуемой причиной периодических заклиниваний.
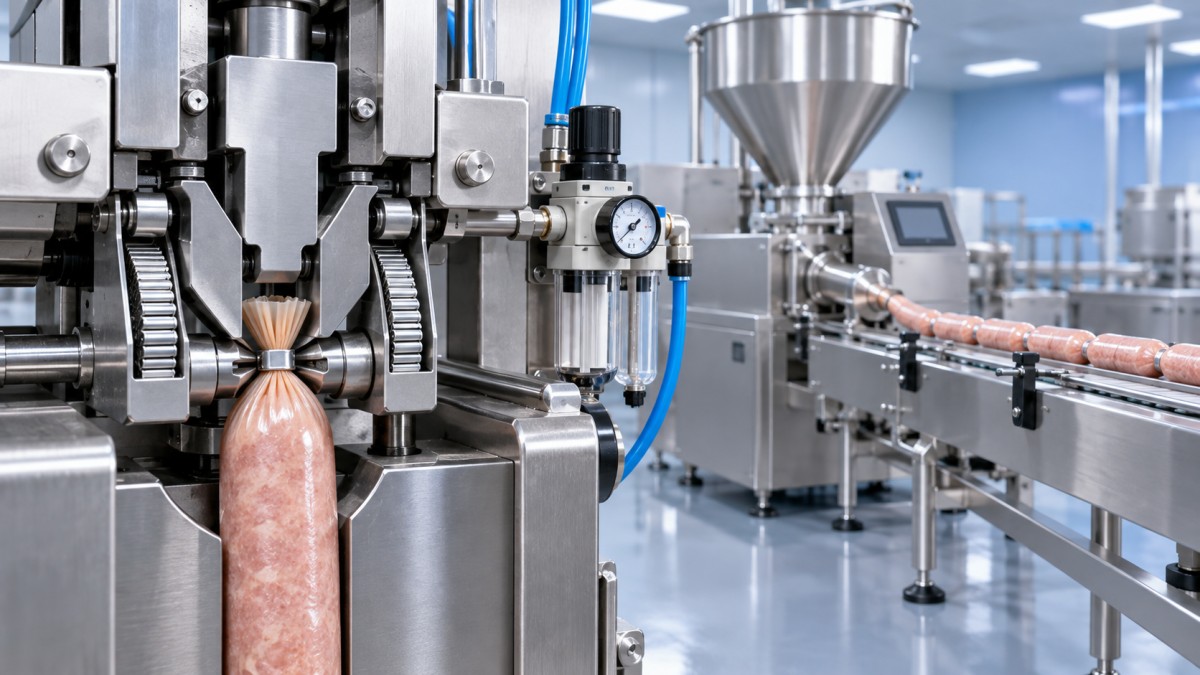
Выравнивание оболочки часто является скрытой причиной
Клипсатор может надежно закрывать клипсы только тогда, когда оболочка поступает в зону клипсования в контролируемом положении. Если оболочка перекручена, смещена от центра, чрезмерно натянута или содержит слишком много продукта в шейке, клипса может закрыться неравномерно либо оболочка может быть втянута в оснастку. Фиброузные, коллагеновые, целлюлозные и пластиковые оболочки по-разному реагируют на натяжение и сжатие, поэтому настройку, эффективную для одного продукта, не следует автоматически переносить на другой.
Распространенная ошибка на производстве — пытаться исправить неправильную подачу оболочки, замедляя только клипсатор. Во многих случаях источник нестабильности находится выше по линии: в шприце, устройстве порционирования, тормозе или держателе оболочки. Проверьте, стабильно ли удерживается оболочка перед клипсованием, правильно ли отводится хвост продукта и синхронизирован ли контроллер длины порций с циклом клипсования.
Вязкость продукта также имеет значение. Крупнозернистые эмульсии, продукты с видимыми включениями и рецептуры с меняющейся температурой могут изменять давление наполнения и формирование шейки. Если шейка слишком заполнена, клипсатору приходится сжимать не только оболочку, но и продукт. Это повышает вероятность неполного закрытия, загрязнения инструмента и последующего заклинивания.
Пневматическое давление: проверяйте стабильность, а не только показания манометра
Недостаточное пневматическое давление может приводить к слабому или неполному закрытию клипс. Однако номинальное давление, отображаемое на машине, — лишь часть общей картины. Линия подачи воздуха может показывать приемлемое значение в простое, но падать при повторяющихся циклах из-за недостаточной пропускной способности подачи воздуха, утечек, засоренного фильтра, скопления воды или одновременной работы другого пневматического потребителя.
Контролируйте давление во время фактического производства, особенно при максимальной планируемой частоте клипсования. Удаляйте влагу из блока подготовки воздуха в соответствии с процедурами предприятия и проверяйте фильтры, регуляторы, шланги, соединения и электромагнитные клапаны. Загрязненный или влажный сжатый воздух может вызвать замедленную реакцию цилиндра, что может выглядеть как неисправность механической синхронизации. Повышение давления выше рекомендованного для оборудования не должно быть стандартной реакцией; это может создавать ненужную нагрузку на пуансоны, матрицы, уплотнения и подвижные соединения.
Нельзя игнорировать износ оснастки и накопление продукта
Пуансоны, матрицы, разделители, направляющие и компоненты, связанные с ножом, работают в условиях повторяющихся ударов и сжатия. Износ может развиваться настолько постепенно, что операторы компенсируют его небольшими изменениями настроек, пока клипсатор не станет ненадежным. Ищите закругленные кромки, задиры, чрезмерные зазоры, ослабленное крепление или форму закрытия, отличающуюся от обычных производственных образцов.
Накопление отложений — еще одна частая причина, особенно при работе с продуктами с повышенным содержанием жира или при попадании продукта в зону клипсования. Отложения могут препятствовать правильной посадке оболочки и затруднять движение клипс. Процедура очистки должна включать детали, которые не видны сразу при обычной эксплуатации: направляющую клипс, полость матрицы, направляющие, зоны датчиков и компоненты контроля оболочки. Оборудование с гладкими поверхностями из нержавеющей стали SUS304 легче поддерживать в гигиеническом состоянии, однако доступная конструкция не устраняет необходимости в систематической очистке и проверке.
Проверьте взаимодействие шприца и клипсатора, прежде чем обвинять одну из машин
На интегрированных колбасных линиях стабильность клипсования в значительной степени зависит от того, как шприц подает продукт. Шприц, работающий с пульсациями, создающий нестабильное давление порций или теряющий синхронизацию с контроллером длины, может формировать неравномерные шейки, с которыми клипсатор не может стабильно работать. Поэтому неисправность может исчезать при работе линии на низкой скорости и вновь возникать при увеличении скорости.
Например, вакуумная система наполнения может помочь уменьшить количество воздуха в мясной массе и обеспечить более стабильное наполнение при правильной настройке. Линейкаколбасных шприцев включает конфигурации GZY3000 и GZY6000 с вакуумным наполнением, автоматическим завязыванием оболочки и вариантами подключения контроллеров длины колбас и двойных клипсаторов. При заявленной производительности 3600 kg/h и 6000 kg/h соответственно для этих конфигураций требуется согласовать настройки последующего оборудования с фактическим потоком продукта, а не считать максимальную производительность шприца правильной рабочей точкой для каждого формата оболочки и клипс.
При оценке линии рассматривайте производительность шприца, целевой размер порции, цикл клипсования и скорость конвейера или подвесной машины как единую последовательность. Стабильность отдельной машины не гарантирует стабильность всей системы.
Практическая последовательность восстановления работы
После безопасной остановки и изоляции машины в соответствии с процедурами предприятия удалите застрявшие клипсу и оболочку, не выводя оснастку из положения усилием. Очистите затронутую зону, осмотрите путь подачи клипс и поверхности матрицы, затем вручную проверьте движение там, где это допускает производитель. Загрузите заведомо исправные клипсы, подтвердите выравнивание оболочки и перезапустите работу на контролируемой скорости. Если неисправность повторяется, зафиксируйте точный момент цикла и состояние продукта вместо многократного сброса машины.
При повторяющихся проблемах ведите простой журнал неисправностей с указанием типа клипс, типа оболочки, состояния партии продукта, поведения давления воздуха, скорости и замененных деталей. Он полезнее общей истории сигналов «заклинивание», поскольку позволяет выявить, связано ли нарушение с материалом, рецептурой, практикой смены или механическим компонентом.
Надежность колбасного клипсатора редко обеспечивается одной регулировкой. Долговечное решение обычно заключается в восстановлении базовых условий: правильных клипс, чистой и неизношенной оснастки, стабильной подачи воздуха, центрированной оболочки и синхронизированной подачи продукта. Если эти условия проверяются в указанном порядке, большинство неисправностей клипсования становится значительно проще диагностировать, а вероятность их повторения во время интенсивного производственного цикла снижается.
Центр продукции
Оставьте сообщение онлайн