
НОВОСТИ
Интеграция клипсатора для колбас с оборудованием для наполнения и перекручивания
Интеграция клипсатора для колбас с оборудованием для наполнения и перекрутки является важным шагом к повышению эффективности линии, стабильности порций и качества продукции в современном мясоперерабатывающем производстве.
Для технических специалистов решение зависит не столько от автономной скорости клипсатора, сколько от способности всей системы обеспечивать синхронизированное, гигиеничное и повторяемое производство.
Правильно спроектированная интеграция сокращает ручные операции, уменьшает потери продукта, ускоряет переналадку и поддерживает стабильную производительность при различных типах оболочек, диаметрах и форматах колбас.
Что техническим специалистам следует проверить в первую очередь
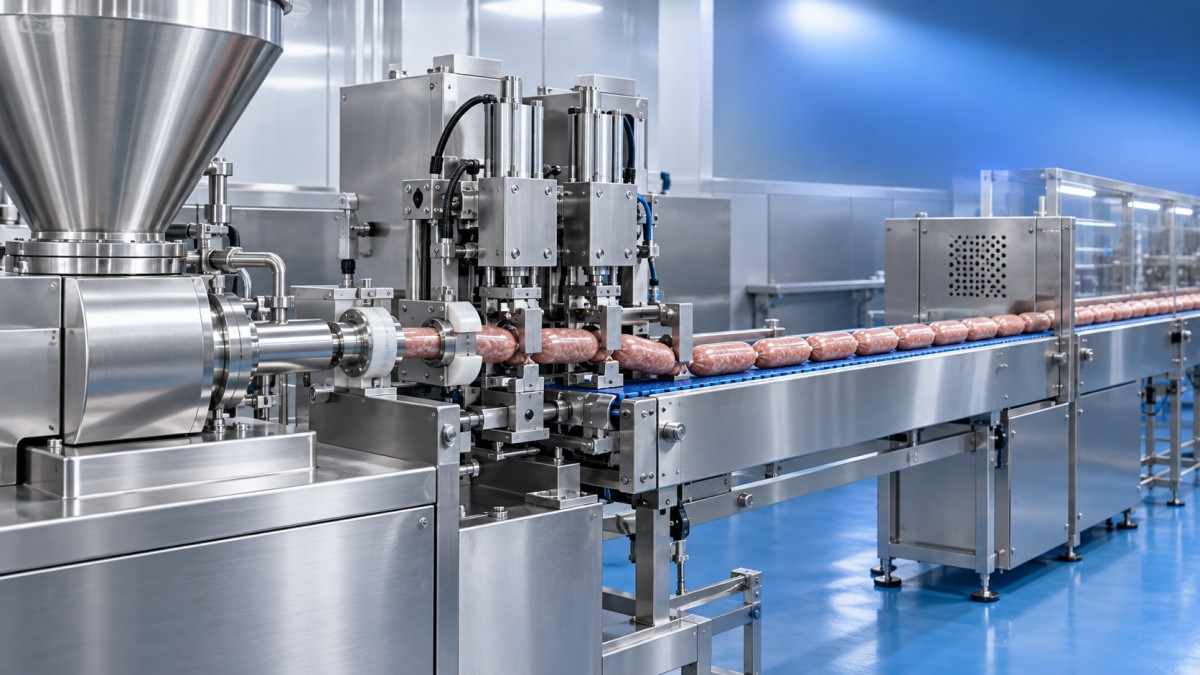
Главный вопрос заключается в том, могут ли наполнитель, устройство перекрутки, конвейер и клипсатор для колбас достаточно быстро обмениваться сигналами для поддержания непрерывного и контролируемого потока продукта.
Каждая машина может эффективно работать отдельно, однако несовместимый интерфейс может вызывать колебания веса, разрывы связок, дефекты клипсования или ненужные остановки в ходе нормального производства.
Начните с составления карты процесса: от выхода фарша через порционирование, перемещение оболочки, перекрутку, клипсование, разделение, передачу и последующую обработку или термическую обработку.
Такая карта процесса определяет места, где изменения давления, обратный поток продукта, ошибки синхронизации или вмешательство оператора могут повлиять на внешний вид и производительность готовой колбасы.
До утверждения предлагаемой конфигурации линии технические службы должны запросить чертежи интерфейсов, электрические схемы, протоколы связи, требования к расходу воздуха и описание системы управления.
Также важно определить, какая машина выполняет роль главного контроллера. Во многих установках наполнитель передает команды порционирования, а клипсатор подтверждает выполнение операции.
Такая схема хорошо работает, если цикл клипсования стабильно реагирует на производительность наполнителя и не создает задержек синхронизации при более высоких рабочих скоростях.
Для связанных изделий синхронизация должна учитывать шаг перекрутки, настройки тормоза оболочки, длину продукта и расположение клипсы. Небольшие отклонения синхронизации быстро становятся заметными дефектами качества.
Согласуйте производительность наполнения с временем цикла клипсования
Клипсатор для колбас следует выбирать по фактической производительности линии, а не по его максимальной теоретической скорости клипсования, указанной в каталоге.
Наполнитель должен подавать продукт со скоростью, которую клипсатор может принять без избыточного давления, растяжения оболочки или необходимости для оператора снижать скорость производства.
Оценивайте полный цикл: наполнение, отсечение порции, перемещение оболочки, наложение клипсы, при необходимости установку петли, разделение и выгрузку на следующий этап конвейера.
Самая медленная повторяющаяся операция определяет практическую производительность линии. Быстрый наполнитель не может компенсировать клипсующую головку, которая часто делает паузы или требует ручного восстановления работы.
Вязкость продукта так же важна, как и номинальная производительность. Крупноизмельченные, жирные, теплые или содержащие частицы рецептуры могут изменять давление наполнения и поведение укупорки оболочки.
Пробные запуски должны охватывать весь предполагаемый ассортимент продукции, включая наименьшие и наибольшие диаметры, различные материалы оболочек и рецептуры с разным размером частиц.
Используйте измеримые критерии приемки, такие как количество порций в минуту, отклонение веса, целостность закрытия клипсой, частота повреждения оболочки и частота незапланированных остановок линии.
Производственные данные контролируемого испытания полезнее общего заявления о производительности, поскольку они показывают, как оборудование ведет себя в реальных условиях рецептуры и оболочки.
Интеграция управления определяет повторяемость
Надежная автоматизация начинается с четкого распределения ответственности за управление. Наполнитель, устройство перекрутки и клипсатор должны иметь определенные последовательности запуска, остановки, аварийной остановки, обработки неисправностей и смены рецептуры.
Технические специалисты должны подтвердить, обменивается ли оборудование данными через дискретные I/O, промышленный Ethernet, полевую шину или интерфейс управления, специфичный для поставщика.
Дискретных сигналов может быть достаточно для простых операций, но интегрированные рецептуры и диагностическая информация часто требуют более функциональной архитектуры связи.
Координация рецептур особенно ценна, когда предприятия выпускают несколько форматов колбас. Такие параметры, как вес порции, длина, шаг перекрутки, тип клипсы и настройки оболочки, должны изменяться одновременно.
Без согласованных рецептур операторы могут случайно сочетать настройки, предназначенные для разных продуктов, что приводит к нестабильным порциям, низкому качеству закрытия или ненужным потерям оболочки.
Интерфейс «человек-машина» должен отображать понятные для действий неисправности. Сообщения о низком запасе клипс, проблеме тормоза оболочки, перегрузке, потере связи или открытом защитном ограждении должны легко локализоваться.
Уточните, регистрирует ли контроллер производственные показатели, историю неисправностей и рабочее состояние. Эта информация помогает службам обслуживания отличить механическую проблему от нестабильности процесса.
Возможность удаленной поддержки также может сократить простои при условии, что до ввода в эксплуатацию определены обязанности по кибербезопасности, права доступа и порядок реагирования сервисной службы.
Гигиеничная конструкция является требованием интеграции
Эффективность санитарной обработки должна оцениваться по всей соединенной линии. Гигиеничный клипсатор не может компенсировать трудные для очистки соединения, недоступные конвейеры или неправильно размещенные шкафы управления.
Участки, контактирующие с пищевыми продуктами, и открытые конструктивные элементы должны быть изготовлены из прочных материалов, подходящих для условий мойки. Пищевая нержавеющая сталь 304 широко применяется благодаря коррозионной стойкости и легкости очистки.
Проверьте переходы между выходом наполнителя, компонентами для работы с оболочкой, зоной клипсования и разгрузочным конвейером. В этих местах не должны образовываться ловушки для продукта, и они должны обеспечивать прямой визуальный контроль.
Открытая рамная конструкция, гладкие сварные швы, наклонные поверхности и доступные защитные ограждения сокращают время очистки и упрощают проверку гигиенического состояния после каждой производственной смены.
Учитывайте, можно ли снимать компоненты без специальных инструментов. Частая смена продукции меньше нарушает производство, если направляющие клипс, направляющие элементы и контактные детали рассчитаны на повторяемую сборку.
Требования к очистке также влияют на инженерные коммуникации и компоновку. Подтвердите зоны мойки, направление дренажа, степени электрозащиты, качество сжатого воздуха и разделение с зонами сухой обработки.
При оценке поставщика запросите процедуры санитарной обработки и рекомендуемые точки контроля. Конструкция, которую легко очищать на бумаге, все же может создавать трудности доступа при ограниченном пространстве установки.
Оцените совместимость оболочки, клипс и продукта
Система клипсования должна соответствовать материалам оболочек, используемым в производстве, включая натуральные, коллагеновые, целлюлозные, фиброузные, пластиковые и специализированные барьерные оболочки, где это применимо.
Разные оболочки по-разному реагируют на давление наполнения, растяжение, сжатие и усилие клипсования. Совместимость должна быть подтверждена с использованием предполагаемого поставщика оболочки и рецептуры продукта.
Выбор клипсы влияет на надежность закрытия, внешний вид, расход материала и дальнейшую обработку. Правильный профиль клипсы должен обеспечивать надежную герметизацию без повреждения или чрезмерной деформации оболочки.
Для порционных и связанных колбас подтвердите, что механизм перекрутки поддерживает постоянную скрутку или расстояние до того, как клипсатор закрывает и отделяет каждую единицу.
Оценивайте как нормальную работу, так и граничные случаи, включая короткие оболочки, обработку конца гофрированной оболочки, неполные порции, пустые сегменты оболочки и переходы продукта при запуске.
Эти ситуации часто определяют необходимый объем вмешательства оператора. Технически эффективная линия должна предсказуемо восстанавливаться без чрезмерных потерь продукта или рисков для безопасности.
Требования последующих операций также должны влиять на выбор оборудования. Продукция, предназначенная для копчения, варки, замораживания, упаковки или подвешивания, может требовать петель, определенного расстояния между изделиями или контролируемой ориентации.
Спланируйте физическую компоновку линии и инженерные коммуникации
Успешная интеграция требует достаточного пространства вокруг оборудования для загрузки оболочки, пополнения клипс, очистки, доступа для обслуживания и безопасного перемещения операторов.
Тщательно проверьте расстояние между наполнителем и клипсатором. Неподдерживаемые пути оболочки, резкие изгибы и плохо выровненные конвейеры могут нарушить точность перекрутки или вытягивать продукт во время клипсования.
Состояние пола, дренаж, высота над оборудованием и доступ для подъема деталей при обслуживании следует учитывать до установки, а не после сборки линии.
Пропускную способность инженерных коммуникаций необходимо проверить в точке установки. Сверьте электропитание, давление воздуха, качество воздуха, воздействие воды и сетевые подключения со спецификациями оборудования.
На некоторых предприятиях линия может требовать трехфазное питание 380V/50Hz, тогда как другим необходима иная электрическая конфигурация или документация о соответствии местным требованиям.
Предприятия, выпускающие несколько категорий продуктов питания, могут также оценивать смежное оборудование, например машину для производства лапши, однако для каждой технологической линии необходимо сохранять отдельное планирование гигиены и инженерных коммуникаций.
Такой более широкий обзор оборудования полезен только тогда, когда он поддерживает планирование производственной мощности предприятия. Он не должен отвлекать от проверки специализированных средств управления процессом колбасной линии.
Ввод в эксплуатацию должен подтверждать больше, чем базовую работу
Заводские приемочные испытания и приемочные испытания на площадке должны использовать документированные критерии производительности, а не простую демонстрацию возможности работы машин.
Перед отгрузкой подтвердите механическую совместимость, блокировки защитных ограждений, сигналы управления, передачу рецептур, аварийные остановки и способность обрабатывать типовые оболочки и продукты.
При вводе в эксплуатацию на площадке повторите испытания с фактическими инженерными коммуникациями, операторами, практиками очистки и последующим оборудованием. Условия установки часто выявляют проблемы, отсутствующие во время заводских испытаний.
Разработайте протокол ввода в эксплуатацию, включающий запуск, нормальное производство, плановые остановки, повторный запуск, смену оболочки, пополнение клипс, смену рецептуры, очистку и восстановление после неисправностей.
Отслеживайте вес порций, качество клипсования, однородность связанных изделий, процент брака и причины простоев в течение значимого периода производства, а не во время короткого демонстрационного запуска.
Обучение операторов должно охватывать стандартные регулировки и реагирование на неисправности, а обучение обслуживающего персонала — смазку, изнашиваемые детали, проверку датчиков и безопасные процедуры блокировки.
Планирование запасных частей не менее важно. Определите расходные материалы, критические изнашиваемые детали, рекомендуемые уровни запаса, сроки поставки и возможности местной технической поддержки поставщика.
Принимайте инвестиционное решение на основе общей производительности линии
Лучшее интегрированное решение не обязательно является клипсатором с самой высокой заявленной скоростью. Это система, обеспечивающая стабильную производительность при приемлемых затратах труда, отходах, обслуживании и гигиенических показателях.
Техническим специалистам следует сравнивать альтернативы по совокупной стоимости владения, включая стоимость покупки, монтажные работы, энергию, сжатый воздух, клипсы, потери оболочки, время очистки и требования к сервису.
Рассчитайте эффект от сокращения потерь продукта и уменьшения количества отбракованных порций. Даже небольшое повышение точности порционирования может создать значительную ценность при устойчивом высокообъемном производстве.
Также оцените стоимость переналадок. Линия, выпускающая много форматов, может получить больше преимуществ от быстрого переключения рецептур и доступных регулировок, чем от небольшого прироста пиковой скорости.
Возможности поставщика важны после установки. Оцените качество документации, поддержку при вводе в эксплуатацию, время реагирования, доступность обученных технических специалистов и способность стабильно поставлять совместимые компоненты.
Четкая техническая спецификация должна указывать ассортимент продукции, требуемую производительность, допустимые отклонения, требования к гигиеничной конструкции, интерфейсы управления, требования безопасности и условия приемочных испытаний.
Заключение
Интеграцию клипсатора для колбас с оборудованием для наполнения и перекрутки следует рассматривать как системно-инженерное решение, а не как покупку отдельных машин, размещенных последовательно.
Для технических специалистов наиболее эффективное решение объединяет синхронизированное управление, согласованную производительность, гигиеничную конструкцию, совместимость с оболочками, практичный доступ и измеримые стандарты ввода в эксплуатацию.
Когда эти факторы подтверждены на реальных продуктах и документированными критериями приемки, интегрированная линия способна обеспечивать надежное порционирование, стабильное закрытие, сокращение ручных операций и устойчивую производственную эффективность.
Центр продукции
Оставьте сообщение онлайн