
НОВОСТИ
Совокупная стоимость колбасного шприца: производительность, очистка и простои
Линия по производству колбас может казаться экономичной в день утверждения заказа на закупку и стать дорогостоящей уже в первую напряженную производственную неделю. Шприц может соответствовать требуемой производительности на бумаге, однако операторы тратят слишком много времени на смену продуктов, очистку труднодоступных участков от фарша, корректировку веса порций или ожидание техника после остановки. В такой ситуации закупочная цена составляет лишь небольшую часть затрат.
Практичный способ оценить шприц для колбас — рассчитать, во что обходится производство пригодного к реализации, стабильного по качеству продукта в течение ожидаемого срока службы оборудования. Производительность, время санитарной обработки, потребность в рабочей силе, потери продукта, доступность запасных частей и простои следует оценивать в комплексе. Машина с более низкой ценой может быть лучшим выбором для короткого и простого производственного графика, но может оказаться более затратным вариантом при увеличении требований к выпуску, смене рецептур или гигиене.
Начинайте с полезной производительности, а не с паспортной мощности
Номинальная производительность полезна, но она не показывает, какой объем готовой колбасы линия действительно может произвести за смену. Фактическая производительность включает время, необходимое для загрузки мясного фарша, установки оболочек, контроля порционирования, пополнения материалов, удаления воздуха, смены форматов и обработки продукта на выходе. Шприц, который быстро работает несколько минут, но часто ожидает предварительной подготовки сырья или последующей обработки, не обеспечит номинальную производительность.
При анализе производительности отделы закупок должны составлять карту всего процесса, а не сравнивать только характеристики шприцов. Уточните, как машина будет работать вместе с мешалкой, волчком, оборудованием для приготовления эмульсии, оборудованием для перекручивания или клипсования и зоной упаковки. Самый медленный участок определяет фактическую скорость линии. Установка шприца с избыточной производительностью при недостаточной мощности участка подготовки мяса может привести к длительному ожиданию, проблемам с контролем температуры и неравномерному использованию рабочей силы.
Полезный внутренний расчет — это не просто «килограммы в час», а планируемый суточный объем товарной продукции, разделенный на реалистичное количество производительных часов. Из производительных часов следует исключить регулярную очистку, ожидаемые переналадки, задержки при загрузке и обычное время на регулировку. Это позволяет более надежно определить требуемую производительность и избежать оплаты мощности, которую остальная часть процесса не может использовать.
Время очистки — это производственная затрата, а не второстепенная хозяйственная деталь
При производстве колбас санитарная обработка влияет на планирование труда, гибкость при смене продуктов и время, доступное для фактического наполнения. Оборудование с труднодоступными углами, сложной разборкой, тяжелыми компонентами или поверхностями, удерживающими остатки мяса, может продлить период очистки. Затраты не ограничиваются водой и химическими средствами: более длительная мойка может задержать следующий производственный цикл или вынудить персонал по очистке работать вне основного производственного времени.
Во время оценки внимательно изучите путь контакта с продуктом. Операторы должны иметь возможность получать доступ к бункеру, ротору или насосной зоне, уплотнениям, выпускному отверстию, наполнительным трубкам и другим съемным компонентам без самодельных инструментов или чрезмерного подъема тяжестей. Конструкции с быстросъемными элементами могут сократить время, необходимое для регулярного доступа, однако они также должны быть достаточно прочными для частого использования. Машина, которую легко открыть, но трудно правильно собрать, может создавать собственные эксплуатационные риски.
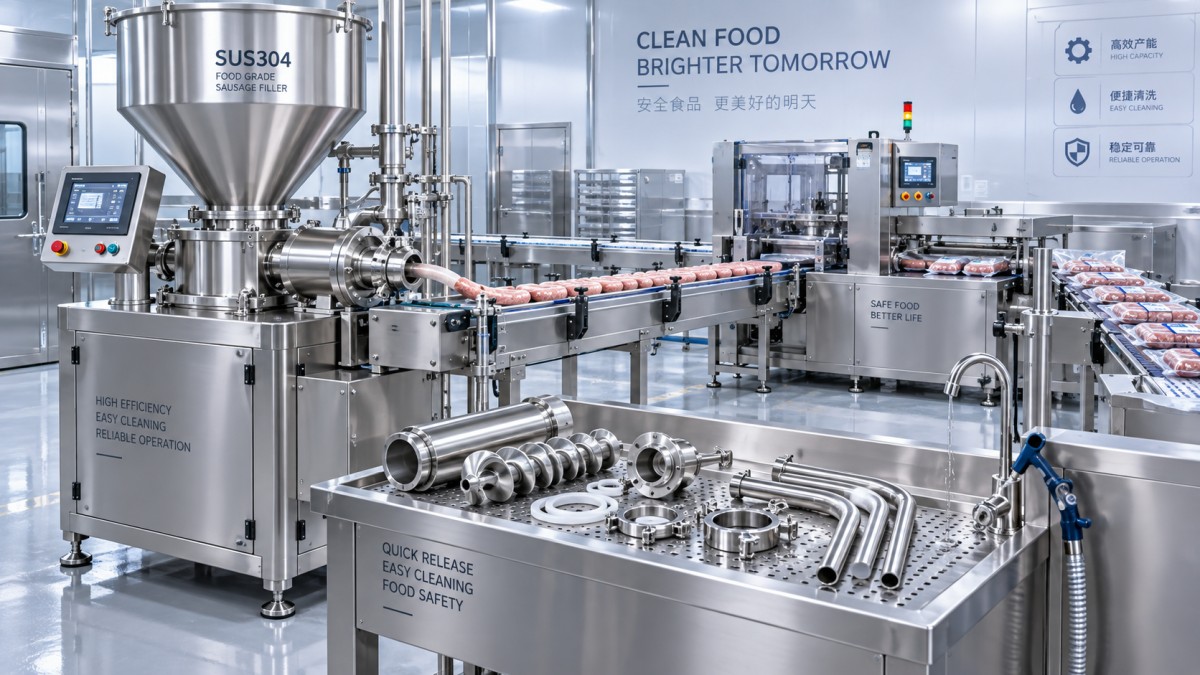
Нержавеющая сталь 304 является практичным выбором материала для пищевого оборудования, поскольку обеспечивает прочную и легко очищаемую конструкцию в обычных условиях переработки. Однако сам по себе материал не гарантирует эффективную санитарную обработку. Качество обработки поверхности, дренаж, качество сварных швов, конструкция прокладок и возможность осматривать скрытые зоны влияют на эффективность очистки. Запросите четкое описание последовательности очистки и определите, какие детали необходимо снимать при переходе между различными рецептурами, процедурами контроля аллергенов или санитарной обработкой в конце смены.
Вопросы, которые выявляют скрытые расходы на санитарную обработку
- Сколько компонентов необходимо снять для полной очистки и как они идентифицируются для повторной сборки?
- Может ли один обученный оператор безопасно снять и установить обратно стандартные детали, контактирующие с продуктом?
- Легко ли осматривать уплотнения, наполнительные трубки и изнашиваемые компоненты перед следующим производственным циклом?
- Остается ли продукт в нижних точках, соединениях или застойных зонах машины после работы?
- Какие инструменты для очистки, сменные уплотнения и расходные материалы обычно требуются?
Ответы особенно важны для предприятий, выпускающих несколько рецептур за один день. Шприц с немного более низкой закупочной стоимостью может потерять свое преимущество, если каждая переналадка отнимает достаточно времени, чтобы лишить предприятие целой производственной возможности.
Простои следует разделять на плановые и внеплановые потери
Плановые простои включают санитарную обработку, регулярный осмотр, настройку, смену оболочек и плановое техническое обслуживание. Эти мероприятия обычно можно контролировать за счет улучшения процедур и выбора оборудования, соответствующего производственной модели. Внеплановые простои более разрушительны, поскольку влияют на заказы, распределение труда, контроль температуры продукта и предварительную подготовку сырья. Они могут возникать из-за изношенных уплотнений, поврежденных режущих или насосных компонентов, электрических неисправностей, неправильной очистки, некорректной регулировки или нестабильной подготовки сырья.
Лица, принимающие решения, не должны принимать общее заявление о том, что оборудование является «надежным», без выяснения того, как машина поддерживается в ежедневной эксплуатации. Важными вопросами являются возможность раннего выявления стандартных изнашиваемых деталей, возможность замены компонентов без серьезной разборки и наличие у эксплуатационной команды четких инструкций по базовой локализации неисправностей. Доступность совместимых деталей и условия сервисного реагирования следует изучить до установки, а не после первой остановки.
Разумное обсуждение технического обслуживания включает различие между компонентами, которые ожидаемо изнашиваются, и неисправностями, указывающими на эксплуатационную проблему. Уплотнения, ножи, решетки и подвижные элементы могут требовать планового осмотра или замены в зависимости от продукта, часов работы и практики очистки. Повторный выход из строя одной и той же детали может указывать на избыточное давление, неправильную сборку, посторонние материалы, неподходящую температуру продукта или проблему на участке предварительного измельчения. Рассмотрение каждой остановки исключительно как вопроса запасных частей может скрыть реальную причину потери производства.
Предварительная подготовка мяса влияет на стоимость владения шприцем
Шприц не может стабильно работать лучше, чем позволяет состояние поступающего в него мясного фарша. Плохо подготовленное сырье может увеличивать давление наполнения, препятствовать потоку, создавать неравномерную текстуру и ускорять износ в тракте продукта. Это особенно актуально при переработке замороженных блоков, свежего мяса, смешанного сырья или рецептур, в которых жилы и соединительную ткань требуют контролируемой обработки.
Если замороженное или свежее мясо является частью предварительной переработки, правильно подобранный измельчитель замороженного мяса может помочь обеспечить более стабильную подачу для последующего смешивания и наполнения. Доступные конфигурации JRS130, JR120, JR200 и JR300 предназначены для предварительной переработки мясных продуктов, с использованием конструкции из SUS304 и различными уровнями производительности, мощности и диапазонами отверстий решеток. Такие особенности, как независимо работающие двойные подающие шнеки, быстрая разборка подающих шнеков, несколько комбинаций ножей и решеток, а также возможность извлечения жил, могут быть актуальны, если характеристики сырья способствуют перебоям на последующих этапах.
Это не означает, что более крупный волчок автоматически снижает затраты. Выбирайте размер отверстий, уровень производительности и метод подготовки в соответствии с фактической рецептурой и требованиями шприца. Чрезмерная механическая обработка может повлиять на текстуру, тогда как недостаточная подготовка может сделать наполнение нестабильным. Ценность заключается в согласовании этапа подготовки с консистенцией, необходимой для шприца, а не в выборе машины с максимально доступной производительностью.
Затраты на рабочую силу определяются конструкцией машины и рабочим процессом
Трудозатраты следует оценивать по количеству вмешательств, необходимых в течение производственного цикла, а не просто по числу людей, стоящих рядом со шприцем. Оператору может потребоваться загружать продукт, контролировать подачу оболочки, корректировать порции, устранять незначительные засоры, перемещать контейнеры, фиксировать информацию о партии и очищать оборудование. Когда эти задачи накладываются друг на друга, скорость линии часто снижается, хотя сам шприц по-прежнему способен работать.
Наблюдайте, как материал поступает в машину и выходит из нее. Достаточно ли места для передачи ингредиентов? Могут ли операторы дотянуться до органов управления и компонентов, контактирующих с продуктом, без неудобных движений? Позволяет ли производственная планировка одному человеку безопасно выполнять стандартные операции или она создает повторяющиеся операции ручного перемещения, требующие помощи? Эти детали ежедневно влияют на потребность в персонале, хотя их стоимость редко видна в первоначальном коммерческом предложении.
Составьте сравнение, отражающее вашу собственную производственную модель
Перед сравнением поставщиков подготовьте краткий рабочий профиль: типы продукции, ожидаемые размеры партий, форматы оболочек, продолжительность смены, частоту очистки, вероятные изменения рецептур, состояние сырья и требуемый объем выпуска. Затем попросите каждого поставщика объяснить, как предлагаемая конфигурация справляется с этими условиями. Содержательное сравнение должно включать машину, необходимые принадлежности, потребности в пусконаладке, стандартные изнашиваемые детали, требования к очистке и ожидаемую взаимосвязь с оборудованием для предварительной подготовки сырья.
Также полезно внутренне определить стоимость потерянного рабочего времени. Даже без присвоения точной денежной величины на этапе коммерческого предложения руководство может ранжировать последствия задержки: небольшое неудобство, потеря возможностей отгрузки, сверхурочная работа, потери продукта или полная остановка линии. Такое ранжирование облегчает решение о том, в каких случаях оправданы более прочная конструкция, более удобный доступ для санитарной обработки или более надежная сервисная поддержка.
Таким образом, правильное решение о покупке — это не шприц с самой низкой первоначальной ценой или самой высокой заявленной производительностью. Это сочетание машины и процесса, которое обеспечивает требуемый объем товарной продукции при управляемой очистке, стабильном потоке продукта, предсказуемых трудозатратах и простоях, которые можно контролировать, а не на которые приходится постоянно реагировать.
Центр продукции
Оставьте сообщение онлайн